METROLOGIA És laciència que tracta tot allò que fa referència al fet de mesurar. Els aspectes més importants són: Magnituds Sistema d’unitats Instruments de mesura Normes d’utilització i manteniment
3.
1. MESURES IUNITATS MESURAR Consisteix en comparar una magnitud coneguda presa com a unitat, amb una altra de la mateixa naturalesa, per trobar la relació existent entre elles. MAGNITUD Tot allò susceptible de ser mesurat. MESURAMENT Acció de mesurar. El valor numèric s’anomena mesura.
4.
1.1TIPUS DE MESURAMENTMESURAMENT DIRECTE S’obté la mesura directament sobre l’escala de l’instrument Exemples: Palmer, peu de rei, metre, etc... MESUREMENT INDIRECTE Un cop feta la mesura amb l’instrument, s’obté el resultat fent alguna altra operació matemàtica. Exemple: Càlcul del volum d’una esfera submergint-la en aigua.
5.
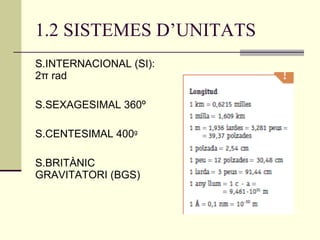
1.2 SISTEMES D’UNITATSS.INTERNACIONAL (SI): 2 π rad S.SEXAGESIMAL 360º S.CENTESIMAL 400 g S.BRITÀNIC GRAVITATORI (BGS)
6.
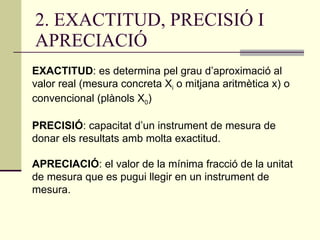
2. EXACTITUD, PRECISIÓI APRECIACIÓ EXACTITUD : es determina pel grau d’aproximació al valor real (mesura concreta X i o mitjana aritmètica x) o convencional (plànols X 0 ) PRECISIÓ : capacitat d’un instrument de mesura de donar els resultats amb molta exactitud. APRECIACIÓ : el valor de la mínima fracció de la unitat de mesura que es pugui llegir en un instrument de mesura.
7.
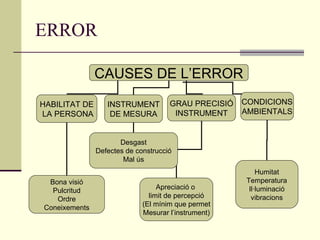
ERROR CAUSES DEL’ERROR HABILITAT DE LA PERSONA INSTRUMENT DE MESURA GRAU PRECISIÓ INSTRUMENT CONDICIONS AMBIENTALS Bona visió Pulcritud Ordre Coneixements Desgast Defectes de construcció Mal ús Apreciació o limit de percepció (El mínim que permet Mesurar l’instrument) Humitat Temperatura Il·luminació vibracions
8.
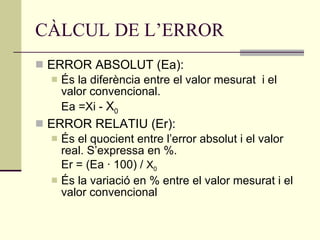
CÀLCUL DE L’ERRORERROR ABSOLUT (Ea): És la diferència entre el valor mesurat i el valor convencional. Ea =Xi - X 0 ERROR RELATIU (Er): És el quocient entre l’error absolut i el valor real. S’expressa en %. Er = (Ea · 100) / X 0 És la variació en % entre el valor mesurat i el valor convencional
9.
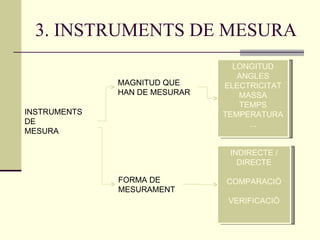
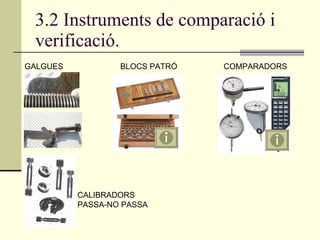
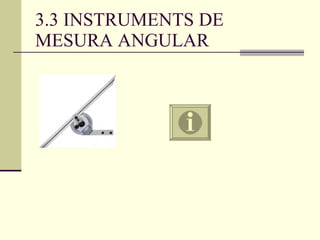
3. INSTRUMENTS DEMESURA INSTRUMENTS DE MESURA MAGNITUD QUE HAN DE MESURAR FORMA DE MESURAMENT LONGITUD ANGLES ELECTRICITAT MASSA TEMPS TEMPERATURA ... INDIRECTE / DIRECTE COMPARACIÓ VERIFICACIÓ
10.
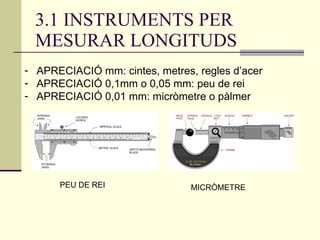
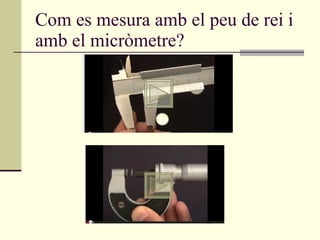
3.1 INSTRUMENTS PERMESURAR LONGITUDS APRECIACIÓ mm: cintes, metres, regles d’acer APRECIACIÓ 0,1mm o 0,05 mm: peu de rei APRECIACIÓ 0,01 mm: micròmetre o pàlmer PEU DE REI MICRÒMETRE
4. NORMALITZACIÓ. LANORMALITZACIÓ és un conjunt de prescripcions tècniques que especifique, unifiquen i simplifiquen aspectes referents als processos industrials. LA CERTIFICACIÓ és l’acció que du a terme una entitat reconeguda com a independent de les parts interesades, que dóna fe que aquella empresa, producte, procés, servei o persona compleix els requisits definits en normes o especificacions tècniques. NORMA: és un document tècnic en el qual s’escriuen acords presos entre fabricants, tècnic i usuaris que formen grups de treball, durant un temps determinat i que depenen d’una comissió tècnica que ha de decidir l’aprovació ono dels acords que s’hagi arribat. RESPONSABLE I NORMA A ESPANYA: AENOR, UNE NORMES INTERNACIONALS: ISO RESPONSABLE I NORMA A EUROPA: CEN, EN
15.
SISTEMA DE TOLERÀNCIESISO Sorgeix davant la necessitat de normalitzar i internacionalitzar les mides de les peces. Afavoreix la intercanviabilitat. Algunes de les normes ISO més importants són: ISO 216 Mides del paper. ISO A4 ISO 639 Noms de les llengües ISO 3166 Codis de països ISO 4217 Codis de monedes ISO 8859 Caràcters del codi ASCII ISO 9000 Sistema de Gestió de la Qualitat ISO 10279 Llenguatge de programació BASIC ISO 14000 Estàndards de Gestió del Mediambient en entorns de producció
16.
INTERCANVIABILITAT Fer pecesen sèrie permet fer-les totes “iguals. Això permet canviar peces d’una màquina sense que variï el funcionament de la màquina. Per tal de poder fer peces intercanviables cal establir un sistema de toleràncies internacional pel tal que no es produeixin diferències de mida que no permetin el canvi. Es per això que apareixen les normes ISO.
17.
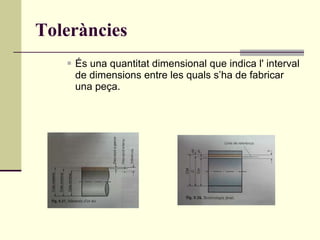
5. TOLERÀNCIA IAJUSTATGES La majoria de màquines són formades per peces. Generalment eixos i forats acoblats. Els eixos s’anomenen vulgarment mascles i són formats per peces que s’acoblen dins d’altres. Els forats s’anomenen femelles i és són s’acoblen els eixos o mascles. La tolerància és el marge d’error que poden tenir les peces. Dimensional Geomètriques La mesura nominal és el valor indicat en el plànol de la peça.
18.
Toleràncies És unaquantitat dimensional que indica l' interval de dimensions entre les quals s’ha de fabricar una peça.
19.
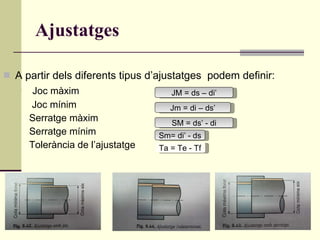
Ajustatges Ajustatges Ésquan una peça encaixa en un altra peça amb una relació dimensional prèviament definida. Tres tipus: Ajustatges amb joc. Dm forat > DM eix Ajustatges amb serratge Dm eix > DM forat Ajustatges indeterminats CM forat > Cm eix CM eix>Cm forat
20.
Ajustatges A partirdels diferents tipus d’ajustatges podem definir: Joc màxim Joc mínim Serratge màxim Serratge mínim Tolerància de l’ajustatge JM = ds – di’ Jm = di – ds’ SM = ds’ - di Ta = Te - Tf Sm= di’ - ds
21.
6. SistemaISO de tolerància dimensionals Normativa acceptada per tots els fabricants que treballen amb toleràncies. Dos conceptes: Qualitat de la tolerància : ens informa del grau de perfecció de la peça. Posició de la tolerància: ens indica el lloc on es troba la qualitat respecte a la línia de referència.
22.
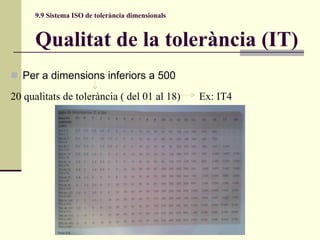
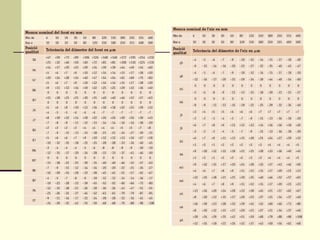
9.9 Sistema ISOde tolerància dimensionals Qualitat de la tolerància (IT) Per a dimensions inferiors a 500 20 qualitats de tolerància ( del 01 al 18) Ex: IT4
23.
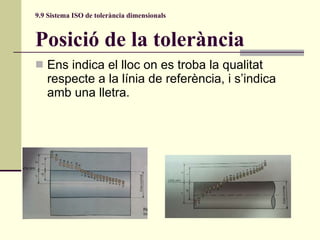
9.9 Sistema ISOde tolerància dimensionals Posició de la tolerància Ens indica el lloc on es troba la qualitat respecte a la línia de referència, i s’indica amb una lletra.
24.
25.
7. Sistema ISOd’ajustatges Ajustage d’un eix en un forat. Estudiant aquest ajustatge es pot determinar el seu joc, el seu serratge o la seva incertesa. Escriptura: (cota nominal) (posició i qualitat forat)/(posició i qualitat eix) 35 H7/f8
26.
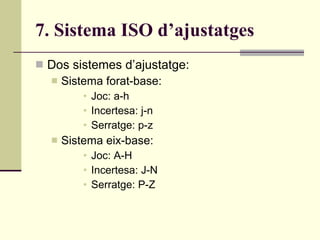
7. Sistema ISOd’ajustatges Dos sistemes d’ajustatge: Sistema forat-base: Joc: a-h Incertesa: j-n Serratge: p-z Sistema eix-base: Joc: A-H Incertesa: J-N Serratge: P-Z
27.
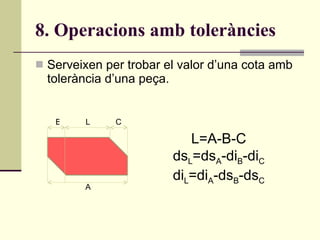
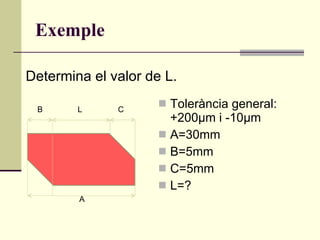
8. Operacions ambtoleràncies Serveixen per trobar el valor d’una cota amb tolerància d’una peça. L=A-B-C ds L =ds A -di B -di C di L =di A -ds B -ds C A B C L