FDM Guida generale  Caratteristiche Campi di applicazione Opportunità fused deposition modeling
Perché una guida? Le tecnologie di prototipazione rapida sono tante con caratteristiche molto diverse. . Solo la tecnologia FDM usa  polimeri termoplastici   standard  (ABS, PC, PC-ABS) Conoscerla ed imparare a sfruttarne tutte le potenzialità apre ad un mondo di  possibilità reali.
Testimonials Scopri in che modo le aziende usano la tecnologia FDM Per ragioni di riservatezza abbiamo elencato solo alcuni loghi di grandi multinazionali. In realtà la maggior parte delle realtà manifatturiere italiane possiedono uno o più sistemi di produzione FDM al loro interno per produrre prototipi o piccole serie di componenti su misura.
Cosa troverai nella guida Funzionamento FDM e caratteristiche Stampanti e Sistemi di Produzione Materiali e opportunità Strati e finitura superficiale Layer (strati) disponibili e dettagli minimi costruibili Orientazione costruttiva e conseguenze Sparce: costruzione alveolare Applicazioni Rapid Manufacturing: intro al Design for FDM
Buona lettura
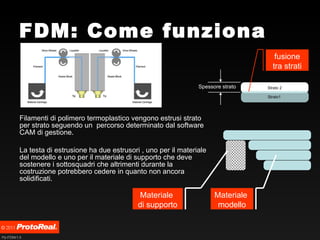
FDM: Come funziona Filamenti di polimero termoplastico vengono estrusi strato per strato seguendo un  percorso determinato dal software CAM di gestione.  La testa di estrusione ha due estrusori , uno per il materiale del modello e uno per il materiale di supporto che deve sostenere i sottosquadri che altrimenti durante la costruzione potrebbero cedere in quanto non ancora solidificati. Strato 2 Strato1  Materiale  di supporto Materiale  modello fusione tra strati Spessore strato
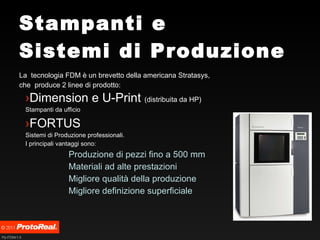
Stampanti e Sistemi di Produzione La  tecnologia FDM è un brevetto della americana Stratasys, che  produce 2 linee di prodotto: Dimension e U-Print  (distribuita da HP) Stampanti da ufficio FORTUS Sistemi di Produzione professionali. I principali vantaggi sono: Produzione di pezzi fino a 500 mm Materiali ad alte prestazioni  Migliore qualità della produzione Migliore definizione superficiale
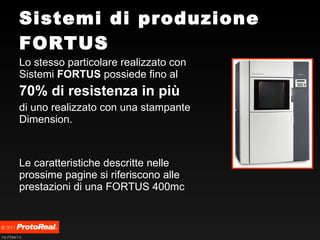
Sistemi di produzione FORTUS Lo stesso particolare realizzato con Sistemi  FORTUS  possiede fino al  70% di resistenza in più   di uno realizzato con una stampante Dimension. Le caratteristiche descritte nelle prossime pagine si riferiscono alle prestazioni di una FORTUS 400mc
Vantaggi  della tecnologia FDM Prodotti ad alte prestazioni Nessuna distorsione dei pezzi (a differenza SLS) Ripetibilità e accuratezza  4 tipi di Finiture superficiali Possibilità inserimento inserti metallici filettati Stabilità dimensionale nel tempo (a differenza resine) Materiali reali per test funzionali Dall’ ABS al PC all’ ULTEM (simil PA-66) Temperature fino a 190 gradi. Lavorabilità come qualunque plastica Grandi dimensioni (oltre 500 mm) Riempimenti speciali alveolari (SPARCE)
Accuratezza dimensionale Il vantaggio di un sistema di produzione FORTUS sta nella capacità di mantenere le tolleranze dichiarate. Per questo motivo macchinari di questo tipo sono gli unici ad essere adatti alla produzione in serie. Le tolleranze sono diverse a seconda degli assi: Asse Z: da 0 allo spessore scelto  L’errore massimo è sempre minore o uguale allo spessore dello strato, varia quindi da 0 a 0,33 mm a seconda dei casi. Asse X-Y: Piano Orizzontale L’errore massimo è proporzionale alle dimensioni ed è all’interno dell’intervallo  +/- 0,0381 mm/mm
Materiali L’uso di polimeri termoplastici standard è il vantaggio reale  della prototipazione rapida FDM. A differenza delle resine fotosensibili, i polimeri termoplastici garantiscono: Durabilità nel tempo Nessuna distorsione durante la fabbricazione Resistenza ad attacchi chimici Maggiori prestazioni meccaniche Maggiori prestazioni termiche
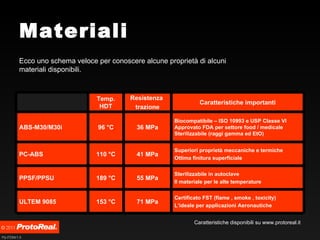
Materiali Ecco uno schema veloce per conoscere alcune proprietà di alcuni materiali disponibili. Caratteristiche disponibili su www.protoreal.it Superiori proprietà meccaniche e termiche Ottima finitura superficiale 41 MPa 110 °C PC-ABS Sterilizzabile in autoclave Il materiale per le alte temperature 55 MPa 189 °C PPSF/PPSU Certificato FST (flame , smoke , toxicity) L’ideale per applicazioni Aeronautiche 71 MPa 153 °C ULTEM 9085 Biocompatibile – ISO 10993 e USP Classe VI Approvato FDA per settore food / medicale Sterilizzabile (raggi gamma ed EtO) 36 MPa 96 °C ABS-M30/M30i Caratteristiche importanti Resistenza  trazione Temp. HDT
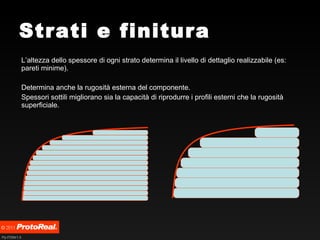
Strati e finitura L’altezza dello spessore di ogni strato determina il livello di dettaglio realizzabile (es: pareti minime). Determina anche la rugosità esterna del componente.  Spessori sottili migliorano sia la capacità di riprodurre i profili esterni che la rugosità superficiale.
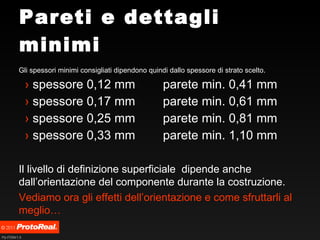
Pareti e dettagli minimi  Gli spessori minimi consigliati dipendono quindi dallo spessore di strato scelto. spessore 0,12 mm  parete min. 0,41 mm spessore 0,17 mm  parete min. 0,61 mm spessore 0,25 mm  parete min. 0,81 mm spessore 0,33 mm  parete min. 1,10 mm Il livello di definizione superficiale  dipende anche dall’orientazione del componente durante la costruzione. Vediamo ora gli effetti dell’orientazione e come sfruttarli al meglio…
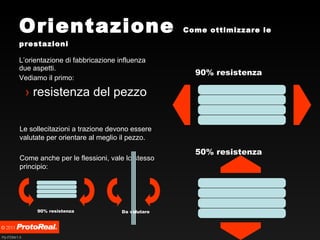
Orientazione  Come ottimizzare le prestazioni L’orientazione di fabbricazione influenza due aspetti. Vediamo il primo: resistenza del pezzo 90% resistenza  50% resistenza  Le sollecitazioni a trazione devono essere valutate per orientare al meglio il pezzo. Come anche per le flessioni, vale lo stesso principio: 90% resistenza  Da valutare
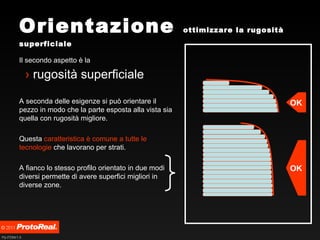
Orientazione  ottimizzare la rugosità superficiale Il secondo aspetto è la rugosità superficiale A seconda delle esigenze si può orientare il pezzo in modo che la parte esposta alla vista sia quella con rugosità migliore. Questa  caratteristica è comune a tutte le tecnologie  che lavorano per strati. A fianco lo stesso profilo orientato in due modi diversi permette di avere superfici migliori in diverse zone. OK OK
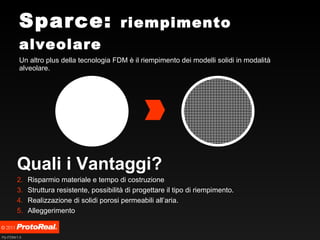
Sparce:  riempimento alveolare Un altro plus della tecnologia FDM è il riempimento dei modelli solidi in modalità alveolare.  Quali i Vantaggi? Risparmio materiale e tempo di costruzione Struttura resistente, possibilità di progettare il tipo di riempimento. Realizzazione di solidi porosi permeabili all’aria. Alleggerimento
Applicazioni I materiali e le conseguenti prestazioni meccaniche dei pezzi prodotti permettono svariate applicazioni: Prototipi concettuali Prototipi funzionali Attrezzature per la produzione Stampi e matrici Matrici solubili per carbonio Ma in particolare l’applicazione esclusiva più interessante è quella delle Piccole serie di componenti finali
Ricapitolando… Osservazioni finali. la tecnologia  FDM parte laddove le altre arrivano. infatti l’ABS è il materiale con prestazioni base i sistemi FORTUS garantiscono prestazioni non comparabili alle stampanti da ufficio. applicazioni reali , dal test funzionale al componente di serie. Prima di concludere,  nelle prossime 2 slide vi anticipiamo il contenuto di un’altra guida che tratta l’Ottimizzazione del progetto per la fabbricazione in serie.
Design for FDM  (estratto) La principale sfida nell’applicazione della FDM per  parti si serie  è il costo.  L’ottimizzazione del progetto per la costruzione tramite FDM ha effetti drastici  sulla diminuzione del costo. I 3 fattori che influenzano il costo Tempo di fabbricazione Quantità materiale depositato Tipo di materiale
Design for FDM  (estratto) Tempo di fabbricazione Il processo di deposizione è  limitato dalla fisica dei materiali impiegati. E’ questo il principale tallone di Achille di questa tecnologia. Ma vediamo quali sono i parametri che influenzano questo tempo: Numero di strati da deporre Finitura richiesta (strati sottili incrementano il tempo)  Orientazione di costruzione (limitare lo sviluppo verticale del pezzo) Quantità di materiale Diminuire la deposizione di materiale di supporto
Contattaci Queste due slide erano solo la parte introduttiva. Se ti interessa valutare la fattibilità di un cambio di processo costruttivo, allora: Compila il form su  www.protoreal.it   Oppure: E-mail: info@protoreal.it Tel: +39 0516535 A presto!