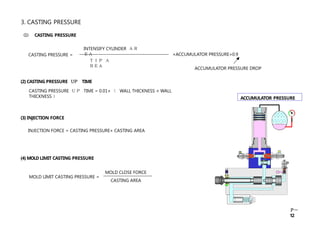
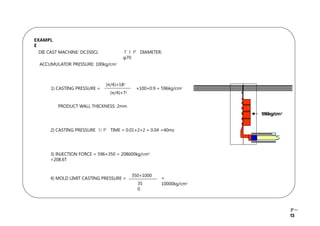
Comprehensive Guide to Die Casting Theory and Calculation for Precision Manufacturing
Detailed overview of die casting methods, machine specifications, process parameters, and calculation techniques for optimizing casting quality and efficiency in manufacturing.
Comprehensive Guide to Die Casting Theory and Calculation for Precision Manufacturing
1.
・ CASTING THEORY
・CASTING CALCURATION
TOSHIBA MACHINE Co., Ltd.
DIE CAST MACHINE ENGINEERING
Div. P-
1
2.
1. DEFINISION OFDIE CAST
Casting method that mass produce castings with highly accurate and excellent surface by pressing molten metal into precision
mold, and products cast by this method.
2. FLOW OF FULL AUTO CYCLE (DIE CAST MACHINE)
RELEASE AGENT SPRAY → MOLD CLOSE → POURING → INJECTION →
PRODUCTS COOLING → MOLD OPEN → EJECTION → TAKE OUT → PLUNGER LUBRICATION
3. DIE CAST IS ONE OF CASTING METHOD
Switch air and molten metal in mold cavity at high speed before the alloy
molten metal solidify, then ram down it with high pressure.
SHAPE OF PRODUCT CASITNG CONDITION ALLOY CHARACTERISTICS
CASTING SYSTEM MELTING
TREATMENT
MOLTEN METAL
DIE CASTING
MOLD CASTING MACHINE MATERIAL
P-
2
3.
4. DIE CASTPRODUCTS
Good die castings have good appearance, high accuracy of dimension, and no
porosity.
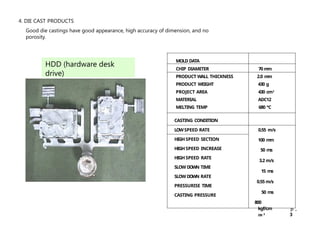
HDD (hardware desk
drive)
P-
3
MOLD DATA
CHIP DIAMETER 70 m
m
PRODUCT WALL THICKNESS 2.0 m
m
PRODUCT WEIGHT 430 g
PROJECT AREA 430 cm2
MATERIAL ADC12
MELTING TEMP 680 ℃
CASTING CONDITION
LOWSPEED RATE 0.55 m/s
100 m
m
50 ms
3.2 m/s
15 ms
0.55 m/s
50 ms
800
kgf/cm
㎝ 2
HIGH SPEED SECTION
HIGH SPEED INCREASE
HIGH SPEED RATE
SLOW DOWN TIME
SLOW DOWN RATE
PRESSURISE TIME
CASTING PRESSURE
4.
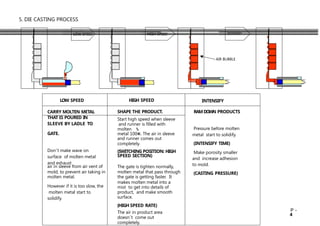
5. DIE CASTINGPROCESS
LOW SPEED HIGH SPEED INTENSIFY
CARRY MOLTEN METAL SHAPE THE PRODUCT. RAMDOWN PRODUCTS
Pressure before molten
metal start to solidify.
(INTENSIFY TIME)
Make porosity smaller
and increase adhesion
to mold.
(CASTING PRESSURE)
THAT IS POURED IN
SLEEVE BY LADLE TO
Start high speed when sleeve
and runner is filled with
molten
GATE. metal 100 .
The air in sleeve
and runner comes out
completely.
Don’t make wave on
surface of molten metal
and exhaust
(SWITCHING POSITION: HIGH
SPEED SECTION)
air in sleeve from air vent of The gate is tighten normally,
mold, to prevent air taking in molten metal that pass through
molten metal. the gate is getting faster. It
However if it is too slow, the
molten metal start to
solidify.
makes molten metal into a
mist to get into details of
product, and make smooth
surface.
(HIGH SPEED RATE)
The air in product area
doesn’t come out
completely.
HIGH SPEED INTENSIFY
LOW SPEED
AIR BUBBLE
P-
4
5.
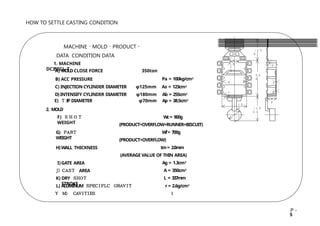
MACHINE ・ MOLD・ PRODUCT ・
DATA CONDITION DATA
1. MACHINE
DC350CL-T
A) MOLD CLOSE FORCE
B) ACC PRESSURE
350ton
Pa = 100kg/cm2
C) INJECTIONCYLINDER DIAMETER φ125mm As = 123cm2
D) INTENSIFY CYLINDER DIAMETER φ180mm Ab = 255cm2
E) T IP DIAMETER φ70mm Ap = 38.5cm2
2. MOLD
F) SHOT
WEIGHT
G) P
A
R
T
WEIGHT
H) WALL THICKNESS
I)GATE AREA
J) C
A
S
T AREA
K) DRY S
H
O
T
STROKE
Wc= 900g
(PRODUCT+OVERFLOW+RUNNER+BISCUIT)
Wf= 700g
(PRODUCT+OVERFLOW)
tm= 2.0mm
(AVERAGE VALUE OF THIN AREA)
Ag = 1.3cm2
A = 350cm2
L = 337mm
L) ALUMINUM S
P
E
C
I
F
L
C G
R
A
V
I
T
Y M
) C
A
V
I
T
I
E
S
r = 2.6g/cm3
1
HOW TO SETTLE CASTING CONDITION
(13
5)
20
0
(12
0)
(7
0)
12
0
1
0
6 6
1
5
4
0
4
0
1
3
3 °
P-
5
6.
D
S
R
W
C O
E
L
D
E P
AE
S E
E
TIME
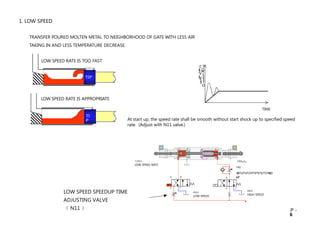
At start up, the speed rate shall be smooth without start shock up to specified speed
rate. (Adjust with N11 valve.)
1. LOW SPEED
TRANSFER POURED MOLTEN METAL TO NEIGHBORHOOD OF GATE WITH LESS AIR
TAKING IN AND LESS TEMPERATURE DECREASE.
LOW SPEED RATE IS TOO FAST
T
I
P
LOW SPEED RATE IS APPROPRIATE
T
I
P
LOW SPEED SPEEDUP TIME
ADJUSTING VALVE
( N11 )
A B
P T
A B
P T
C2G1N212
HIG
HISGPHESEPDEREADTSEPEED
UP
C2G11
LOW SPEED RATE
DG11
LOW SPEED
DG12
HIGH SPEED
●
●
●
P-
6
●
7.
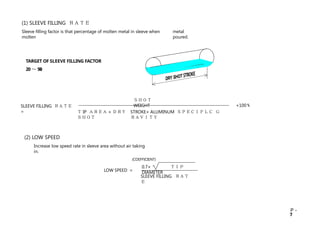
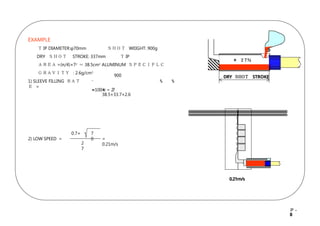
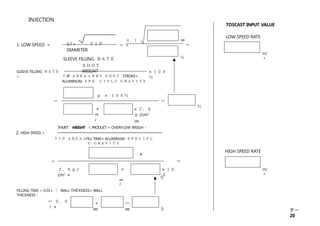
(1) SLEEVE FILLINGRATE
Sleeve filling factor is that percentage of molten metal in sleeve when
molten
metal
poured.
SLEEVE FILLING RATE
=
TARGET OF SLEEVE FILLING FACTOR
20 ~ 50
(2) LOW SPEED
Increase low speed rate in sleeve area without air taking
in.
SHOT
WEIGHT
T IP AREA × DRY
SHOT
STROKE× ALUMINUM SPECIFLC G
RAVITY
×100
LOW SPEED =
SLEEVE FILLING RAT
E
(COEFFICIENT)
0.7× TIP
DIAMETER
P-
7
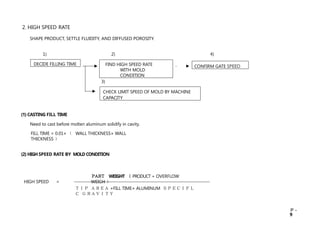
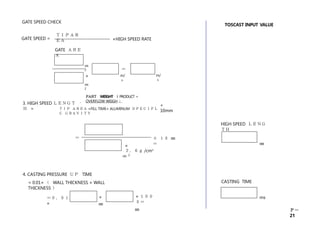
2. HIGH SPEEDRATE
SHAPE PRODUCT, SETTLE FLUIDITY, AND DIFFUSED POROSITY.
(1) CASTING FILL TIME
Need to cast before molten aluminum solidify in cavity.
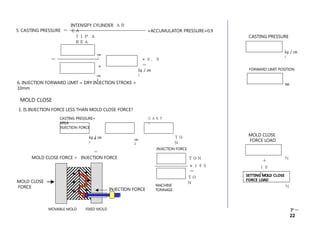
FILL TIME = 0.01× ( WALL THICKNESS× WALL
THICKNESS )
(2) HIGH SPEED RATE BY MOLDCONDITION
HIGH SPEED =
TIP AREA ×FILL TIME× ALUMINUM SPECIFL
C GRAVITY
P
A
R
T WEIGHT ( PRODUCT + OVERFLOW
WEIGH )
1)
P-
9
2) 4)
3)
CHECK LIMIT SPEED OF MOLD BY MACHINE
CAPACITY
DECIDE FILLING TIME
CONFIRM GATE SPEED
FIND HIGH SPEED RATE
WITH MOLD
CONDITION
10.
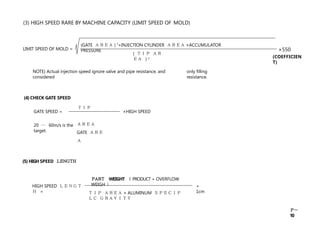
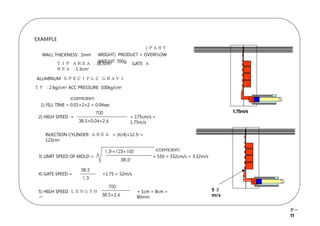
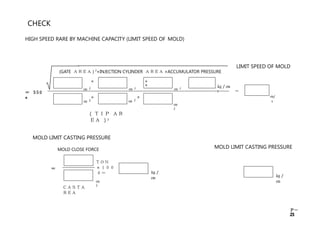
(3) HIGH SPEEDRARE BY MACHINE CAPACITY (LIMIT SPEED OF MOLD)
NOTE) Actual injection speed ignore valve and pipe resistance, and
considered
only filling
resistance.
(4) CHECK GATE SPEED
GATE SPEED = ×HIGH SPEED
20 ~ 60m/s is the
target.
TIP
AREA
GATE ARE
A
HIGH SPEED LENGT
H =
+
1cm
LIMIT SPEED OF MOLD =
( TIP AR
EA ) 3
(GATE AREA ) 2
×INJECTION CYLINDER AREA ×ACCUMULATOR
PRESSURE ×550
P-
10
(COEFFICIEN
T)
(5) HIGH SPEED L
E
N
G
T
H
P
A
R
T WEIGHT ( PRODUCT + OVERFLOW
WEIGH )
TIP AREA × ALUMINUM SPECIF
LC GRAVITY
P-
14
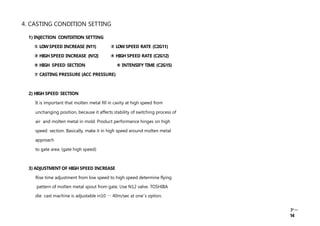
4. CASTING CONDITIONSETTING
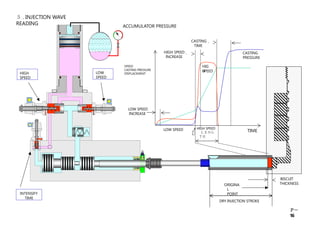
1) INJECTION CONTDITION SETTING
① LOWSPEED INCREASE (N11) ② LOWSPEED RATE (C2G11)
③ HIGH SPEED INCREASE (N12) ④ HIGH SPEED RATE (C2G12)
⑤ HIGH SPEED SECTION ⑥ INTENSIFY TIME (C2G15)
⑦ CASTING PRESSURE (ACC PRESSURE)
2) HIGH SPEED SECTION
It is important that molten metal fill in cavity at high speed from
unchanging position, because it affects stability of switching process of
air and molten metal in mold. Product performance hinges on high
speed section. Basically, make it in high speed around molten metal
approach
to gate area. (gate high speed)
3) ADJUSTMENTOF HIGH SPEED INCREASE
Rise time adjustment from low speed to high speed determine flying
pattern of molten metal spout from gate. Use N12 valve. TOSHIBA
die cast machine is adjustable in10 ~ 40m/sec at one’s option.
15.
P-
15
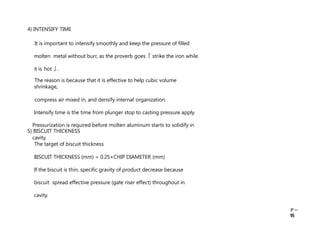
4) INTENSIFY TIME
Itis important to intensify smoothly and keep the pressure of filled
molten metal without burr, as the proverb goes 「 strike the iron while
it is hot 」 .
The reason is because that it is effective to help cubic volume
shrinkage,
compress air mixed in, and densify internal organization.
Intensify time is the time from plunger stop to casting pressure apply.
Pressurization is required before molten aluminum starts to solidify in
cavity.
5) BISCUIT THICKNESS
The target of biscuit thickness
BISCUIT THICKNESS (mm) = 0.25×CHIP DIAMETER (mm)
If the biscuit is thin, specific gravity of product decrease because
biscuit spread effective pressure (gate riser effect) throughout in
cavity.
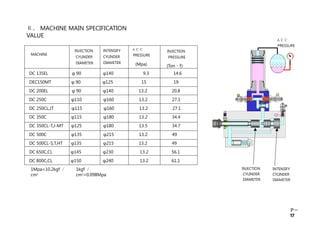
1Mpa=10.2kgf /
cm2
1kgf /
cm2=0.098Mpa
6.MACHINE MAIN SPECIFICATION
VALUE
MACHINE
INJECTION
CYLINDER
DIAMETER
INTENSIFY
CYLINDER
DIAMETER
ACC
PRESSURE
(Mpa)
INJECTION
PRESSURE
(Ton ・ f)
DC 135EL φ 90 φ140 9.3 14.6
DEC150MT φ 90 φ125 15 19
DC 200EL φ 90 φ140 13.2 20.8
DC 250C φ110 φ160 13.2 27.1
DC 250CL,JT φ115 φ160 13.2 27.1
DC 350C φ115 φ180 13.2 34.4
DC 350CL-T,J-MT φ125 φ180 13.5 34.7
DC 500C φ135 φ215 13.2 49
DC 500CL-S,T,HT φ135 φ215 13.2 49
DC 650C,CL φ145 φ230 13.2 56.1
DC 800C,CL φ150 φ240 13.2 61.1
INJECTION
CYLINDER
DIAMETER
P-
17
INTENSIFY
CYLINDER
DIAMETER
ACC
PRESSURE
18.
P-
18
MOLD THICKNESS
㎜
DRY INJECTIONSTROKE
㎜
TOSCAST INPUT VALUE
+
=
㎜ ㎜
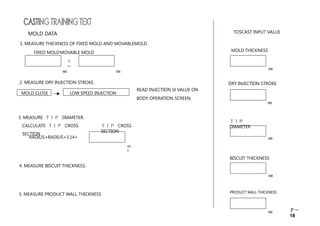
MOLD DATA
1. MEASURE THICKNESS OF FIXED MOLD AND MOVABLEMOLD.
FIXED MOLDMOVABLE MOLD
2. MEASURE DRY INJECTION STROKE.
MOLD CLOSE LOW SPEED INJECTION
READ INJECTION St VALUE ON
BODY OPERATION SCREEN.
㎝
2
3. MEASURE TIP DIAMETER.
CALCULATE TIP CROSS
SECTION.
TIP CROSS
SECTION
RADIUS×RADIUS×3.14= ㎜
TIP
DIAMETER
4. MEASURE BISCUIT THICKNESS.
㎜
BISCUIT THICKNESS
5. MEASURE PRODUCT WALL THICKNESS
㎜
PRODUCT WALL THICKNESS
19.
P-
19
㎏
f
SHOT
WEIGHT
㎏
f
PART
WEIGHT
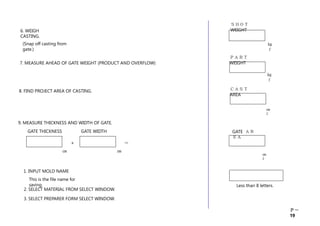
6. WEIGH
CASTING.
7. MEASUREAHEAD OF GATE WEIGHT (PRODUCT AND OVERFLOW)
(Snap off casting from
gate.)
8. FIND PROJECT AREA OF CASTING.
㎝
2
CAST
AREA
× =
㎝ ㎝
9. MEASURE THICKNESS AND WIDTH OF GATE.
GATE THICKNESS GATE WIDTH
㎝
2
GATE AR
EA
2. SELECT MATERIAL FROM SELECT WINDOW.
3. SELECT PREPARER FORM SELECT WINDOW.
1. INPUT MOLD NAME
This is the file name for
saving. Less than 8 letters.
 Most read